การแนะนำ
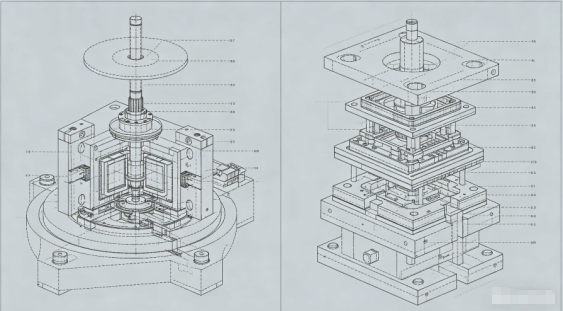
ฝาขวดเป็นหนึ่งในผลิตภัณฑ์พลาสติกที่มีปริมาณมากที่สุดในโลก เครื่องดื่มหรือน้ำยี่ห้อเดียวอาจใช้แคปหลายล้านแคปต่อวัน เพื่อตอบสนองความต้องการนี้ เทคโนโลยีแม่พิมพ์และกระบวนการได้พัฒนาเพื่อผลิตฝาปิดที่รอบต่ำกว่า 4 วินาที โดยมี 48, 64 หรือ 96 ฟันผุต่อแม่พิมพ์ เทคโนโลยีที่โดดเด่นสองประการแข่งขันกันในพื้นที่นี้: การอัดขึ้นรูปและการฉีดขึ้นรูป แต่ละจุดมีจุดแข็งของตัวเอง และการทำความเข้าใจจุดแข็งเหล่านี้ถือเป็นสิ่งสำคัญสำหรับผู้ผลิตแม่พิมพ์หรือผู้ปั้นที่ให้บริการในอุตสาหกรรมการปิด
ในฐานะช่างเทคนิคแม่พิมพ์ที่มีประสบการณ์หลายทศวรรษในด้านแม่พิมพ์บรรจุภัณฑ์ที่มีโพรงสูง ฉันจะอธิบายความแตกต่างทางเทคนิคของทั้งสองวิธีให้คุณทราบ จากนั้นมุ่งเน้นไปที่เทคโนโลยีการฉีดขึ้นรูปที่ช่วยให้สามารถผลิตฝาปิดที่มีความเร็วสูงและโพรงสูงได้ เช่น การควบคุมประตูวาล์วทางวิ่งร้อน การดีดออกด้วยความเร็วสูง และการปรับความเย็นให้เหมาะสม โดยสรุปด้วยกรณีศึกษาแม่พิมพ์ที่มีฝาปิด 48 ช่องในโลกแห่งความเป็นจริง
1. การอัดขึ้นรูปเทียบกับการฉีดขึ้นรูปสำหรับแคป
กระบวนการอัดขึ้นรูป:
พาริสันพลาสติกหลอมเหลวที่ชั่งน้ำหนักไว้ล่วงหน้า (โดยปกติคือ PP หรือ HDPE) จะถูกปล่อยลงในช่องแม่พิมพ์แบบเปิด แม่พิมพ์จะปิดลง และอัดวัสดุให้เป็นรูปหมวก หลังจากทำความเย็นได้ไม่นาน ฝาปิดจะถูกดีดออกมา กระบวนการนี้เป็นแบบต่อเนื่องและแบบหมุน: แม่พิมพ์หลายชิ้นบนสายพานจะเปิดและปิดตามลำดับ
กระบวนการฉีดขึ้นรูป:
พลาสติกหลอมเหลวจะถูกฉีดภายใต้แรงดันสูงเข้าไปในโพรงแม่พิมพ์แบบปิดน่าจะเป็นระบบ hot runner หลังจากบรรจุและทำความเย็นแล้ว แม่พิมพ์จะเปิดขึ้นและนำฝาปิดออก แม่พิมพ์สามารถมีฟันผุได้ 32, 48, 64 หรือมากกว่านั้น
|
คุณสมบัติ |
การอัดขึ้นรูป |
การฉีดขึ้นรูป |
|
รอบเวลา |
2–4 วินาที (เร็วมาก) |
4–8 วินาที (ขึ้นอยู่กับการเกิดโพรงอากาศ) |
|
การเกิดโพรงอากาศ |
ไม่จำกัด (โรตารี) |
จำกัดด้วยน้ำหนักแคลมป์ของเครื่องจักรและขนาดแท่น |
|
ความยืดหยุ่นในการออกแบบหมวก |
จำกัด (รูปทรงสมมาตรเรียบง่าย) |
สูง (อันเดอร์คัท, บานพับที่อยู่อาศัย, ไลเนอร์) |
|
ความสม่ำเสมอของน้ำหนัก |
ดีเยี่ยม (±0.3%) |
ดี (±1%) พร้อมระบบควบคุมวาล์วเกต |
|
การลงทุนเครื่องมือเบื้องต้น |
สูงมาก (เครื่องโรตารี่) |
ต่ำกว่าสำหรับการเกิดโพรงอากาศในระดับปานกลาง |
|
ขยะวัสดุ |
น้อยที่สุด (ไม่มีนักวิ่ง) |
สามารถเป็นศูนย์ได้ด้วยนักวิ่งที่ร้อนแรง |
|
แอปพลิเคชั่นที่ดีที่สุด |
ฝาปิดน้ำ/CSD ที่เรียบง่าย ปริมาณสูง |
ฝาครอบที่ซับซ้อนพร้อมไลเนอร์ แถบป้องกันหลักฐานการงัดแงะ |
คำตัดสิน:สำหรับฝาครอบที่มีปริมาตรสูงเป็นพิเศษ ฝาปิดที่เรียบง่ายมาก (เช่น ฝาปิดน้ำ 28 มม.) การขึ้นรูปแบบอัดจะมีความสำคัญเป็นพิเศษ แต่สำหรับฝาครอบส่วนใหญ่ที่ต้องการความแม่นยำ วงแหวนป้องกันการแกะ การผสานรวมของไลเนอร์ หรือรูปทรงที่ซับซ้อน การฉีดขึ้นรูปด้วยแม่พิมพ์ที่มีคาวิเทชั่นสูงคือตัวเลือกที่ต้องการ
2. การควบคุมประตูวาล์วรันเนอร์แบบร้อนในแม่พิมพ์ฝา
ในแม่พิมพ์ฉีดฝาที่มีคาวิเทชันสูง hot runner คือหัวใจ ประตูที่เปิดแบบทั่วไปจะทิ้งร่องรอยของประตูไว้ซึ่งอาจทำให้เกิดรอยขีดข่วนหรือรั่วซึมได้ ประตูวาล์วจำเป็นสำหรับฝาเครื่องดื่มส่วนใหญ่
ประตูวาล์วทำงานอย่างไร:
หมุดที่ทำงานด้วยระบบนิวแมติกหรือไฮดรอลิกจะเคลื่อนไปข้างหน้าเพื่อปิดประตูหลังจากที่ช่องถูกเติมและบรรจุแล้ว วิธีนี้จะตัดการหลอมออกอย่างหมดจด เหลือร่องรอยพยานเพียงเล็กน้อย
ข้อกำหนดที่สำคัญสำหรับแม่พิมพ์ฝาที่มีโพรงอากาศสูง:
เคล็ดลับ: สำหรับฝาปิดที่มีไลเนอร์ภายใน (เช่น ไลเนอร์กั้นออกซิเจนสำหรับฝาน้ำผลไม้) ประตูวาล์วมักจะถูกวางไว้ในช่องฝาปิด (ประตูย่อย) เพื่อซ่อนร่องรอย
3. การดีดออกความเร็วสูง: เครื่องกลกับนิวแมติกในรอบ 4 วินาที การดีดออกจะต้องรวดเร็วและเชื่อถือได้อย่างแน่นอน มีการใช้วิธีหลักสองวิธีในแม่พิมพ์ฝา:
การดีดออกทางกล (แผ่นเปลื้องผ้า):
แผ่นลอกแบบสปริงโหลดล้อมรอบแกน เมื่อแม่พิมพ์เปิดออก แผ่นลอกจะถูกดันไปข้างหน้าโดยสัมพันธ์กับแกน และลอกฝาปิดออก วิธีนี้เรียบง่ายและมีประสิทธิภาพ แต่จังหวะย้อนกลับจะเพิ่มเสี้ยววินาที
การดีดตัวออกด้วยลม (การระเบิด):
อากาศอัด (3–6 บาร์) ถูกส่งผ่านแกนกลาง โดยเป่าฝาปิดออก การดำเนินการนี้รวดเร็วและนุ่มนวลมาก แต่ต้องมีการปิดผนึกแกนที่สมบูรณ์แบบและอาจมีเสียงดังได้
แนวปฏิบัติทั่วไปสำหรับแม่พิมพ์ฝาที่มีโพรงอากาศสูง:
รวมการเคลื่อนที่ของแผ่นลอกแบบสั้น (2–3 มม.) เพื่อยกฝาปิดออกจากแกน ตามด้วยการระเบิดของอากาศเพื่อดันให้ชัดเจน แผ่นเปลื่องช่วยให้มั่นใจได้ว่าฝาปิดจะแตกออกจากแกนอย่างสม่ำเสมอ ในขณะที่อากาศดีดออกจนหมดโดยไม่ต้องสัมผัสกับพื้นผิวซีลของฝาปิด
ระยะเวลาการดีดออก:จังหวะการดีดออกจะต้องเกิดขึ้นหลังจากที่แม่พิมพ์เปิดจนสุดเพื่อหลีกเลี่ยงการชนกับส่วนที่ยึดไว้ แม่พิมพ์ขั้นสูงใช้แผ่นลอกแบบกระตุ้นด้วยลูกเบี้ยวหรือแบบขับเคลื่อนด้วยเซอร์โวเพื่อกำหนดเวลาที่แม่นยำ
4. การเพิ่มประสิทธิภาพการทำความเย็นสำหรับแม่พิมพ์ฝา
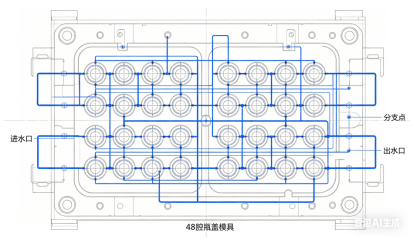
การระบายความร้อนใช้เวลา 60–80% ของรอบเวลา ในแม่พิมพ์ฝาที่มีคาวิเทชั่นสูง การระบายความร้อนที่มีประสิทธิภาพเป็นกุญแจสำคัญในการบรรลุรอบที่ต่ำกว่า 5 วินาที
การระบายความร้อนหลัก:คอร์พินมักจะเป็นส่วนที่ร้อนที่สุด ช่องระบายความร้อนตรงแบบเดิมในแกนไม่มีประสิทธิภาพ
วิธีการที่ดีกว่าได้แก่:Bubblers (ส่วนแทรกของท่อหมุน): สารหล่อเย็นจะไหลลงมาตามท่อเล็กๆ ไปที่ด้านล่างของแกนกลาง และไหลกลับผ่านวงแหวน เพื่อดึงความร้อนออกมา
เม็ดมีดระบายความร้อนแบบเกลียว:ร่องเกลียวจะถูกกลึงเข้าไปในเม็ดมีดหลัก ทำให้เกิดเส้นทางการไหลแบบเกลียวเพื่อให้สัมผัสพื้นผิวได้สูงสุด
การระบายความร้อนตามรูปแบบ (เม็ดมีดที่พิมพ์ 3D): สำหรับแกนที่ซับซ้อน เม็ดมีดที่ผลิตแบบเติมแต่งพร้อมช่องที่สอดคล้องสามารถลดเวลาการทำความเย็นลงได้ 30–40%
การระบายความร้อนของโพรง:ครึ่งช่องยังต้องการการระบายความร้อนที่รุนแรง ใช้เครื่องฟองอากาศหรือช่องตรงให้ใกล้กับพื้นผิวโพรงมากที่สุด (ระยะห่าง 1.5–2.5 มม.)
การไหลของน้ำหล่อเย็น:ตรวจสอบให้แน่ใจว่ากระแสน้ำปั่นป่วน (หมายเลข Reynolds > 5,000) ในทุกช่อง คำนวณแรงดันตก; แม่พิมพ์ 48 ช่องอาจต้องใช้วงจรทำความเย็นหลายวงจรขนานกันเพื่อรักษาอัตราการไหลสูง
การแยกวงจรทำความเย็น:สำหรับหมวกทรงสูง (เช่น หมวกทรงสปอร์ต) การแยกวงจรสำหรับส่วนบนและส่วนล่างของแกนกลางสามารถขจัดปัญหาการตกไข่ได้

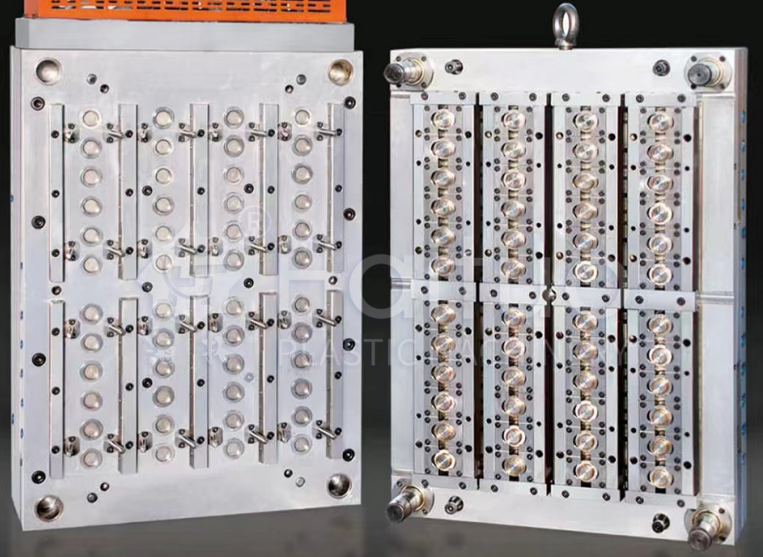
5. กรณีศึกษา: แม่พิมพ์ฝาน้ำอัดลมแบบอัดลม 48 ช่อง
ท้าทาย:บริษัทเครื่องดื่มรายใหญ่ต้องการแม่พิมพ์สำหรับฝา PCO 1881 CSD ขนาด 28 มม. (น้ำอัดลม) รอบเป้าหมาย: 4.2 วินาที ปริมาณประจำปี: 80 ล้านแคป วัสดุ: PP + 5% สารป้องกันไฟฟ้าสถิตย์
วิธีการออกแบบ:
ผลลัพธ์หลังจากการทดลองใช้:
บทเรียนที่ได้รับ:การผสมผสานระหว่างการระบายความร้อนแบบเกลียวในแกนและการเกทวาล์วตามลำดับเป็นกุญแจสำคัญ ต่อมาลูกค้าได้สั่งแม่พิมพ์ที่เหมือนกันชิ้นที่สอง และแม่พิมพ์ทั้งสองทำงานเคียงข้างกันบนเครื่องจักรสองเครื่อง โดยผลิตได้ทั้งหมด 2,500 แคปต่อนาที
แม่พิมพ์ที่มีโพรงอากาศสูงที่ทำงานด้วยความเร็วสูงจำเป็นต้องได้รับการบำรุงรักษาอย่างเข้มงวด:
บทสรุป
แม่พิมพ์ฝาที่มีช่องสูงและความเร็วสูงเป็นสิ่งมหัศจรรย์ทางวิศวกรรมที่ก้าวข้ามขีดจำกัดของการฉีดขึ้นรูป ไม่ว่าคุณจะเลือกการบีบอัดหรือการฉีดจะขึ้นอยู่กับปริมาณ ความซับซ้อนของฝาปิด และความสามารถในการลงทุน สำหรับฝาแบบฉีดขึ้นรูป ความสำเร็จอยู่ที่เสาหลักสามประการ:
กล่องแม่พิมพ์ฝา CSD ขนาด 48 ช่องแสดงให้เห็นว่าด้วยการออกแบบที่เหมาะสมและการผลิตที่มีความแม่นยำ การฉีดขึ้นรูปสามารถแข่งขันกับการอัดขึ้นรูปด้วยความเร็ว ในขณะเดียวกันก็ให้ความยืดหยุ่นในการออกแบบที่มากกว่ามาก
ในฐานะผู้ผลิตแม่พิมพ์ การเรียนรู้เทคโนโลยีเหล่านี้จะเปิดประตูสู่ตลาดการปิดที่มีปริมาณมาก ซึ่งเป็นหนึ่งในกลุ่มที่มีความต้องการมากที่สุดแต่ก็คุ้มค่าในอุตสาหกรรมของเรา
โทรศัพท์: +86-18957424655
มือถือ: +86-18957424655
อีเมล: sale@taizhoumold.com
ที่อยู่:No.18 Shangxian Road, เขตอุตสาหกรรม Beicheng, Huangyan District เมืองไถโจว, จังหวัดเจ้อเจียง, จีน
ลิขสิทธิ์ © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. สงวนลิขสิทธิ์