บรรจุภัณฑ์แบบผนังบาง เช่น ถ้วยโยเกิร์ต อ่างเนยเทียม ภาชนะบรรจุอาหารสำเร็จรูป และฝาปิดแบบบาง ถือเป็นกลุ่มที่มีความต้องการมากที่สุดกลุ่มหนึ่งของอุตสาหกรรมการฉีดขึ้นรูป โดยทั่วไปความหนาของผนังชิ้นส่วนจะอยู่ในช่วงตั้งแต่ 0.25 มม. ถึง 1.0 มม. โดยอัตราส่วนความยาวต่อความหนาการไหลมักจะเกิน 200:1 รอบเวลาวัดเป็นวินาที (โดยทั่วไปคือ 3–8 วินาที) และปริมาณการผลิตต่อปีมักจะเกิน 10 ล้านชิ้นส่วนต่อแม่พิมพ์
ในฐานะช่างเทคนิคแม่พิมพ์ที่มีประสบการณ์ซึ่งเชี่ยวชาญด้านแม่พิมพ์บรรจุภัณฑ์ที่มีโพรงอากาศสูง ฉันได้เห็นแล้วว่าข้อบกพร่องในการออกแบบเล็กๆ น้อยๆ อาจกลายเป็นหายนะในการขึ้นรูปผนังบางได้อย่างไร ความไม่สมดุลของประตู 5% อาจหมายความว่าบางช่องมีการบรรจุมากเกินไป ในขณะที่บางช่องก็สั้น ความแปรปรวนของการทำความเย็นที่ 5°C อาจทำให้เกิดการบิดเบี้ยวซึ่งทำให้ชิ้นส่วนใช้งานไม่ได้ที่ 1,000 ส่วนต่อชั่วโมง
อาร์ตนี้cle มุ่งเน้นไปที่ด้านเทคนิคที่สำคัญของการออกแบบและการผลิตแม่พิมพ์บรรจุภัณฑ์ผนังบางประสิทธิภาพสูง ไม่ว่าคุณจะปั้นภาชนะ ฝาปิด หรือถ้วยที่มีผนังบาง การทำความเข้าใจหลักการเหล่านี้จะช่วยคุณได้คุณจะได้รอบการทำงานที่เร็วขึ้น คุณภาพของชิ้นส่วนดีขึ้น และอายุการใช้งานของแม่พิมพ์ยาวนานขึ้น
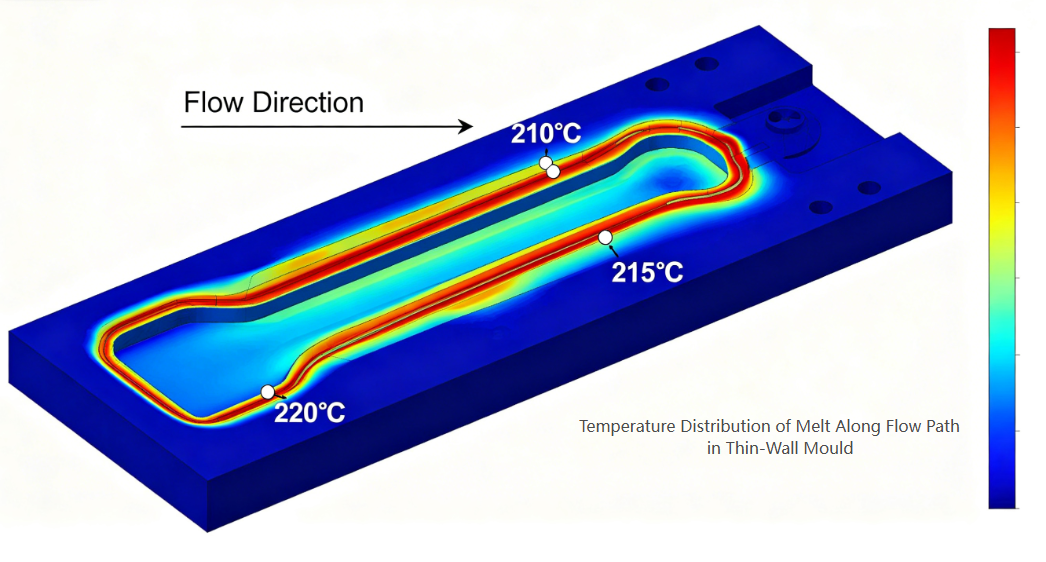
การขึ้นรูปผนังบางสามารถขึ้นรูปได้ในสภาวะที่รุนแรง: แรงดันการฉีดที่สูงมาก (สูงถึง 2,000 บาร์) วงจรการให้ความร้อนและความเย็นอย่างรวดเร็ว และการไหลของของเหลวที่มีความเร็วสูง
เหล็กกล้าแม่พิมพ์ที่แนะนำ:
|
สเตเอลเกรด |
ความแข็ง |
คุณสมบัติที่สำคัญ |
การใช้งานทั่วไป |
|
H13 / 1.2344 / SKD61 |
48–52 เหล็กแผ่นรีดร้อน |
ความเหนียวสูง gทนต่อความเหนื่อยล้าจากความร้อนได้ดี |
แผ่นแกนและโพรง แม่พิมพ์ผนังบางทั่วไป |
|
สแตนเลส 1.2316 / S136 |
48–52 เหล็กแผ่นรีดร้อน |
ความต้านทานการกัดกร่อนสำหรับการใช้งานที่สัมผัสกับอาหาร |
บรรจุภัณฑ์สำหรับผลิตภัณฑ์ที่เป็นกรดหรือเปียก |
|
ดีซี53 |
58–62 เหล็กแผ่นรีดร้อน |
ความต้านทานการสึกหรอที่เหนือกว่าสำหรับวัสดุที่มีการเติมสูง |
แม่พิมพ์ที่มีโพรงอากาศสูงที่แปรรูป PP ด้วยตัวเติม >30% |
การพิจารณาที่สำคัญ: สำหรับการเกิดโพรงอากาศที่สูงมาก (เช่น 64 หรือ 96 ช่อง) ตัวฐานแม่พิมพ์จะต้องทำจากเหล็กที่มีความแข็งแรงสูง (เช่น P20 ชุบแข็งล่วงหน้าหรือ 1.2738) เพื่อทนต่อแรงดันการฉีดโดยไม่ทำให้แผ่นโก่งตัว
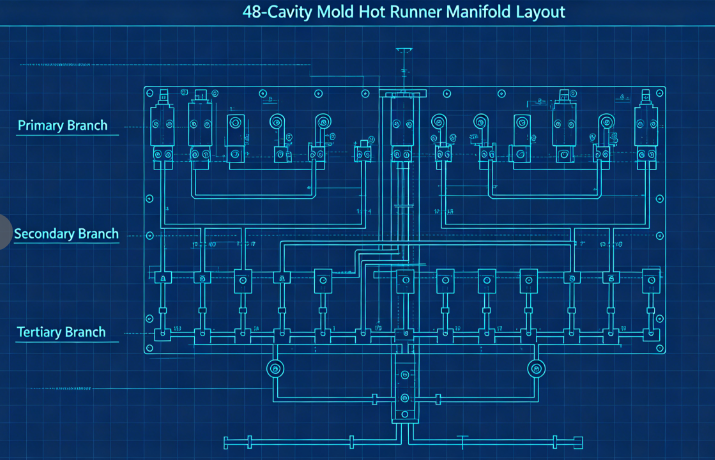
เครื่องวิ่งร้อนเป็นหัวใจสำคัญของแม่พิมพ์บรรจุภัณฑ์ที่มีผนังบาง โดยจะต้องส่งของเหลวที่หลอมไปยังแต่ละคาวิตี้ไปพร้อมๆ กันด้วยความสมดุลที่สมบูรณ์แบบ แรงดันตกคร่อมน้อยที่สุด และการควบคุมอุณหภูมิที่แม่นยำ
องค์ประกอบการออกแบบที่สำคัญ:
ก) ช่องการไหลที่สมดุล: สำหรับแม่พิมพ์แบบหลายช่อง (โดยทั่วไปคือ 32, 48, 64 หรือ 96 ช่อง) การปรับสมดุลตามธรรมชาติถือเป็นสิ่งสำคัญ ซึ่งหมายความว่าแต่ละช่องมีความยาวการไหลเท่ากันทุกประการ โครงร่างทั่วไปจะใช้ท่อร่วมหลัก ท่อร่วมรอง และสาขาตติยภูมิ ซึ่งทั้งหมดได้รับการประมวลผลให้มีมิติที่เหมือนกัน
b) ประเภทและตำแหน่งของเกต: สำหรับภาชนะที่มีผนังบาง ประเภทเกทที่พบบ่อยที่สุดคือ: ประตูขอบ (สำหรับชิ้นส่วนที่มีผนังด้านข้างตรง) ประตูวาล์ว (สำหรับไดอะแฟรมหรือประตูตรงเข้าด้านล่าง) ประตูใต้น้ำ (สำหรับการแยกชิ้นส่วนที่สะอาดโดยไม่มีร่องรอยของประตู) ประตูจะต้องมีขนาดอย่างถูกต้อง - เล็กเกินไป และความร้อนจากแรงเฉือนทำให้เกิดการเสื่อมสภาพ ใหญ่เกินไป และร่องรอยของประตูก็เป็นที่ยอมรับไม่ได้ ขนาดประตูทั่วไปสำหรับถ้วยผนังบางมีเส้นผ่านศูนย์กลางตั้งแต่ 0.8 มม. ถึง 1.5 มม.
c) ความสมดุลทางความร้อน: หัวฉีดแต่ละตัวจะต้องมีการควบคุมอุณหภูมิที่เป็นอิสระ ช่องท่อร่วมควรได้รับความร้อนอย่างสม่ำเสมอ (โดยใช้เครื่องทำความร้อนแบบสองโซนหรือสามโซน) เพื่อหลีกเลี่ยงจุดร้อนหรือทากเย็น
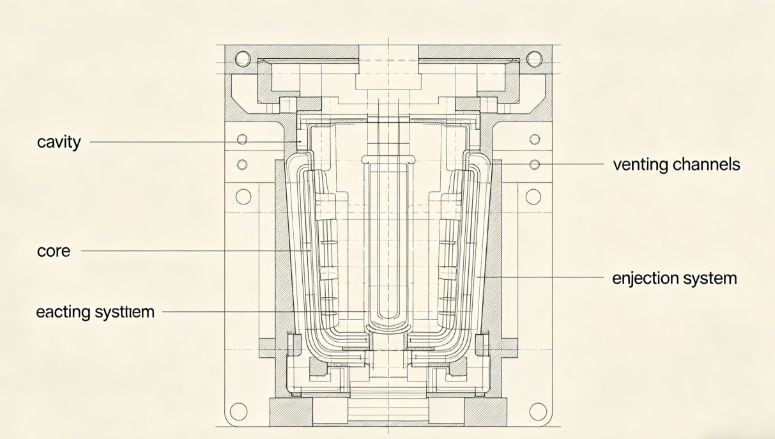
ชิ้นส่วนที่มีผนังบางต้องการขนาดช่องและแกนที่แม่นยำอย่างยิ่ง เพื่อให้ได้ความหนาของผนังที่สม่ำเสมอ
ข้อควรพิจารณาที่สำคัญ:
ก) การกระจายความหนาของผนัง: รักษาความหนาของผนังสม่ำเสมอภายใน ±0.02 มม. ความหนาที่แปรผันทำให้เกิดความเย็นและการบิดเบี้ยวที่แตกต่างกัน ใช้การวิเคราะห์การไหลของแม่พิมพ์เพื่อเพิ่มประสิทธิภาพการออกแบบก่อนตัดเหล็ก
b) การระบายอากาศ: การขึ้นรูปผนังบางใช้การฉีดความเร็วสูง (มักจะ 200–500 มม./วินาที) อากาศที่ติดอยู่ในโพรงจะต้องหลบหนีออกไปทันที ความลึกของช่องระบายอากาศที่แนะนำ:0.02–0.03 มม. สำหรับ PP0.01–0.02 มม. สำหรับ PS หรือ PET
ควรวางช่องระบายอากาศไว้ที่จุดสุดท้ายเพื่อเติม ตามแนวแยก และรอบๆ หมุดดีดตัวc) มุมร่าง: สำหรับชิ้นส่วนที่มีผนังบาง แนะนำให้ใช้ลมพัดขั้นต่ำ 1° ต่อด้าน (1.5–2° สำหรับภาชนะที่ลึกกว่า) กระแสลมไม่เพียงพอทำให้เกิดรอยขีดข่วน การล็อคสุญญากาศ และการดีดออก
d) การตกแต่งพื้นผิว: พื้นผิวที่เป็นโพรงสำหรับชิ้นส่วนที่ใสหรือมันวาวต้องใช้การเคลือบ SPI A-1 (กระจก) สำหรับภาชนะบรรจุนมทึบแสง SPI B-1 (600 กรวด) ก็เพียงพอแล้ว
การระบายความร้อนมีอิทธิพลเหนือรอบเวลาในการขึ้นรูปผนังบาง โดยทั่วไปจะคิดเป็น 60–80% ของรอบการทำงานทั้งหมด การระบายความร้อนอย่างมีประสิทธิภาพเป็นกุญแจสำคัญสู่ประสิทธิภาพการผลิตที่สูง
หลักการออกแบบ:
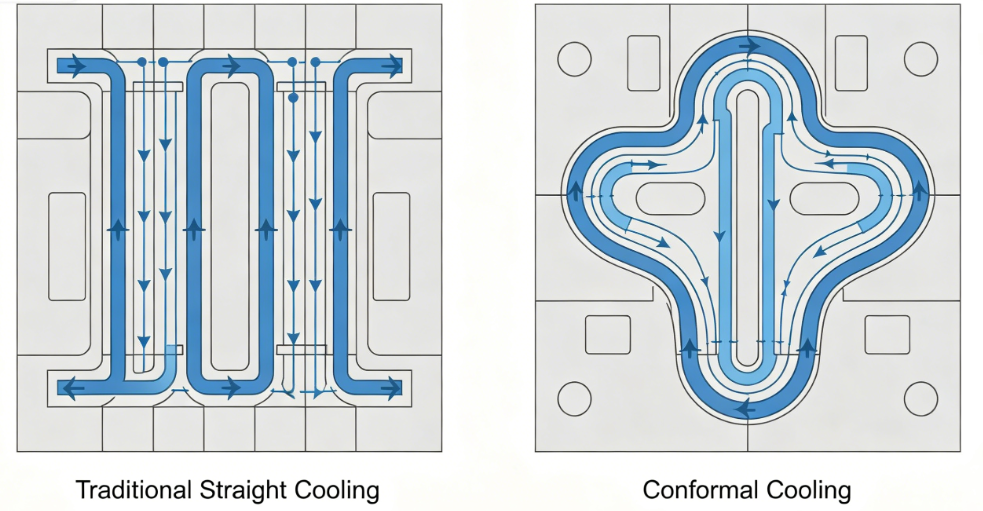
ก) การระบายความร้อนตามรูปแบบ: ช่องระบายความร้อนแบบเจาะตรงแบบดั้งเดิมมักจะอยู่ห่างจากพื้นผิวของช่องมากเกินไป ช่องระบายความร้อนที่สม่ำเสมอ—ตามรูปร่างของชิ้นส่วน—สามารถลดเวลาการทำความเย็นลงได้ 30–50% โดยทั่วไปจะถูกสร้างขึ้นโดยใช้การพิมพ์ 3 มิติหรือการตัดเฉือน CNC ของเม็ดมีดที่มีช่องโค้ง
b) พารามิเตอร์ช่องระบายความร้อน:
c) การระบายความร้อนที่มีประสิทธิภาพสูง: ใช้บับเบิ้ลหรือแผ่นกั้นในแกนกลางที่มีพื้นที่จำกัด สำหรับแกนสูง ให้ติดตั้งแผ่นระบายความร้อนแบบเกลียวหรือท่อความร้อน
d) การแยกวงจรทำความเย็น: วงจรอิสระสำหรับช่องและแผ่นแกนช่วยให้มีอัตราการไหลและอุณหภูมิที่แตกต่างกัน เพื่อเพิ่มประสิทธิภาพการปล่อยชิ้นส่วนและลดการบิดเบี้ยว
ชิ้นส่วนที่มีผนังบางมีความแข็งต่ำและสามารถเปลี่ยนรูปได้ง่ายในระหว่างการดีดออก ระบบดีดออกจะต้องนุ่มนวลแต่เชื่อถือได้
คำแนะนำการออกแบบ:
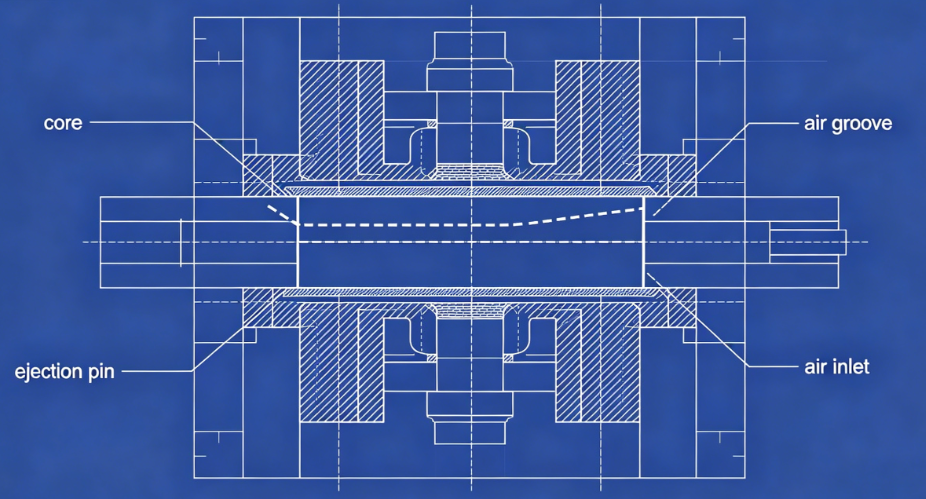
ก) การดีดอากาศ: สำหรับภาชนะที่มีผนังบางจำนวนมาก (โดยเฉพาะถ้วย) การดีดออกโดยใช้อากาศช่วยเหมาะอย่างยิ่ง อากาศอัด (2–4 บาร์) ถูกนำมาใช้ระหว่างแกนและชิ้นส่วนผ่านร่องขนาดเล็กหรือส่วนแทรกที่มีรูพรุน เพื่อให้ชิ้นส่วนหลุดออกจากแกน
b) แผ่นลอก: สำหรับชิ้นส่วนที่มีรอยตัดด้านล่างหรือผนังด้านข้างลึก แผ่นลอกแบบกลไกจะให้แรงดีดออกที่สม่ำเสมอตลอดเส้นรอบวงของชิ้นส่วนทั้งหมด
c) หมุดกระทุ้ง: เมื่อหลีกเลี่ยงไม่ได้กับหมุด ให้ใช้หมุดที่มีเส้นผ่านศูนย์กลางเล็ก (2-3 มม.) จำนวนมากวางไว้บนซี่โครงหรือพื้นผิวที่ซ่อนอยู่ หลีกเลี่ยงหมุดขนาดใหญ่ที่ทิ้งรอยที่มองเห็นได้
d) ระยะเวลา: ลำดับการดีดออกควรเริ่มต้นหลังจากที่ชิ้นส่วนเย็นลงเพียงพอแล้วเท่านั้นเพื่อหลีกเลี่ยงการเสียรูป ใช้การหน่วงเวลาเย็นสั้นๆ หลังจากเปิดแม่พิมพ์
แม้แต่แม่พิมพ์ที่ดีที่สุดก็ไม่สามารถผลิตชิ้นส่วนที่ดีได้หากไม่มีการตั้งค่ากระบวนการที่เหมาะสม พารามิเตอร์ที่สำคัญสำหรับการขึ้นรูปผนังบาง:
|
พารามิเตอร์ |
ช่วงทั่วไป |
หมายเหตุ |
|
ความเร็วในการฉีด |
200–500 มม./วินาที |
ความเร็วสูงเติมส่วนที่บางก่อนที่จะแข็งตัว |
|
แรงดันในการฉีด |
1,200–2,000 บาร์ |
จำเป็นสำหรับการเอาชนะความต้านทานการไหล |
|
อุณหภูมิละลาย |
190–240°C (พีพี), 230–280°C (พีเอส) |
ปรับความหนืดให้เหมาะสม |
|
อุณหภูมิแม่พิมพ์ |
10–25°C (นักวิ่งเย็น) หรือ 30–60°C (นักวิ่งร้อน) |
ความเย็นที่สมดุล |
|
ดันหลัง |
5–15 บาร์ |
เพื่อความสม่ำเสมอของพลาสติก |
|
ข้อบกพร่อง |
สาเหตุที่เกี่ยวข้องกับเชื้อรา |
สารละลาย |
|
ช็อตสั้น |
การระบายอากาศไม่เพียงพอหรือประตูขนาดเล็ก |
เพิ่มช่องระบายอากาศที่จุดสิ้นสุดการไหล ขยายประตู |
|
บิดเบี้ยว |
การระบายความร้อนไม่สม่ำเสมอหรือการเติมไม่สมดุล |
ปรับปรุงความสม่ำเสมอในการทำความเย็น นักวิ่งที่สมดุล |
|
เครื่องหมายจม |
ตำแหน่งประตูไม่ดีหรือการบรรจุไม่เพียงพอ |
ย้ายประตูไปที่ส่วนที่หนา เพิ่มเวลาในการบรรจุ |
|
ร่องรอยประตูสูงเกินไป |
การออกแบบประตูไม่เหมาะสม |
เปลี่ยนเป็นวาล์วเกตหรือประตูใต้น้ำ |
|
ติดอยู่บนแกนกลาง |
กระแสลมไม่เพียงพอหรือความล้มเหลวในการดีดอากาศ |
เพิ่มร่าง; ร่องอากาศที่สะอาด |
|
รอยไหม้ |
การระบายอากาศไม่เพียงพอ |
เจาะช่องระบายอากาศให้ลึกภายในขีดจำกัดของวัสดุ |
คความท้าทาย: ลูกค้าต้องการแม่พิมพ์ 48 ช่องสำหรับถ้วยโยเกิร์ตขนาด 150 มล. (PP ความหนาของผนัง 0.45 มม. รอบ 4 วินาที ต่อปีต้องการ 20 ล้านชิ้นส่วน)
การดำเนินการ:
ผลลัพธ์:
เทคโนโลยีแม่พิมพ์บรรจุภัณฑ์ผนังบางแสดงถึงจุดสุดยอดของวิศวกรรมแม่พิมพ์ฉีด ความต้องการของการเกิดคาวิเทชั่นสูง รอบเสี้ยววินาที และการผลิตที่มีข้อบกพร่องเป็นศูนย์ ผลักดันทุกแง่มุมของการออกแบบแม่พิมพ์ให้ถึงขีดจำกัด แม่พิมพ์ผนังบางที่ประสบความสำเร็จต้องการ:
ความแม่นยำในการตัดเฉือนคาวิตี้/คอร์ (±0.01มม.)
Bสมดุลในช่องกระแสการไหลของนักวิ่งร้อน
ประสิทธิภาพการทำความเย็นแบบสม่ำเสมอ
ความน่าเชื่อถือในระบบดีดออก
ความเข้าใจเกี่ยวกับพฤติกรรมของวัสดุและพลวัตของกระบวนการ
Fหรือผู้ผลิตแม่พิมพ์ยินดีลงทุนในเครื่องมือการออกแบบขั้นสูงและการผลิตที่มีความแม่นยำ ภาคส่วนบรรจุภัณฑ์แบบผนังบางมอบโอกาสมหาศาล ทั้งในแง่ของความท้าทายทางเทคนิคและการเติบโตของธุรกิจ
โทรศัพท์: +86-18957424655
มือถือ: +86-18957424655
อีเมล: sale@taizhoumold.com
ที่อยู่:No.18 Shangxian Road, เขตอุตสาหกรรม Beicheng, Huangyan District เมืองไถโจว, จังหวัดเจ้อเจียง, จีน
ลิขสิทธิ์ © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. สงวนลิขสิทธิ์