ตามเรามา:

ข่าว
สินค้า

ความสัมพันธ์ระหว่างข้อบกพร่องในการฉีดขึ้นรูปและแม่พิมพ์

การแนะนำ

        ข้อบกพร่องในการฉีดขึ้นรูปมักเป็นเรื่องที่น่าหงุดหงิด เมื่อชิ้นส่วนหลุดออกมาด้วยการจม การบิดเบี้ยว รอยไหม้ หรือช็อตช็อต ปฏิกิริยาแรกของผู้จัดการฝ่ายผลิตจำนวนมากคือการปรับพารามิเตอร์ของเครื่องจักร เช่น อุณหภูมิ ความดัน ความเร็วการฉีด หรือเวลาในการทำความเย็น แม้ว่าการปรับเปลี่ยนเหล่านี้บางครั้งอาจช่วยได้ แต่สาเหตุที่แท้จริงมักจะอยู่ลึกกว่านั้น: ในรานั่นเอง

        ในฐานะช่างเทคนิคแม่พิมพ์ที่มีประสบการณ์ ฉันได้เห็นกรณีนับไม่ถ้วนที่ต้องเสียเวลาหลายสัปดาห์ไปกับการปรับพารามิเตอร์ แต่กลับพบว่าการออกแบบแม่พิมพ์คือตัวการที่แท้จริง ความจริงก็คือแม่พิมพ์ที่ได้รับการออกแบบมาอย่างดีสามารถผลิตชิ้นส่วนที่มีคุณภาพได้แม้จะมีหน้าต่างการประมวลผลที่กว้าง แม่พิมพ์ที่ได้รับการออกแบบมาไม่ดีจะไม่สามารถผลิตคุณภาพที่สม่ำเสมอ ไม่ว่าเครื่องจะปรับแต่งอย่างละเอียดแค่ไหนก็ตาม

        บทความนี้มุ่งเน้นไปที่สาเหตุที่เกี่ยวข้องกับเชื้อราของข้อบกพร่องทั่วไปในการฉีดขึ้นรูป การทำความเข้าใจความสัมพันธ์เหล่านี้ช่วยให้ผู้ผลิตแม่พิมพ์และผู้ผลิตเครื่องฉีดขึ้นรูปสามารถทำงานร่วมกันได้อย่างมีประสิทธิภาพมากขึ้น โดยสามารถแก้ไขปัญหาที่ต้นเหตุแทนที่จะใช้การแก้ไขชั่วคราว

1. ช็อตสั้น (เติมไม่สมบูรณ์)

        มันดูเหมือนอะไร: ช่องแม่พิมพ์ยังไม่เต็ม; ขอบบางส่วนหายไปหรือโค้งมน

        สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • ประตูหรือทางวิ่งที่มีขนาดไม่ใหญ่นัก: เส้นทางการไหลที่มีข้อจำกัดจะเพิ่มแรงดันตกคร่อม ป้องกันไม่ให้ของเหลวไหลไปถึงส่วนปลายของโพรง
  • ตำแหน่งประตูไม่ดี: ประตูที่วางอยู่ห่างจากส่วนที่บางหรือที่ปลายเส้นทางการไหลยาวทำให้เกิดการแข็งตัวก่อนเวลาอันควร
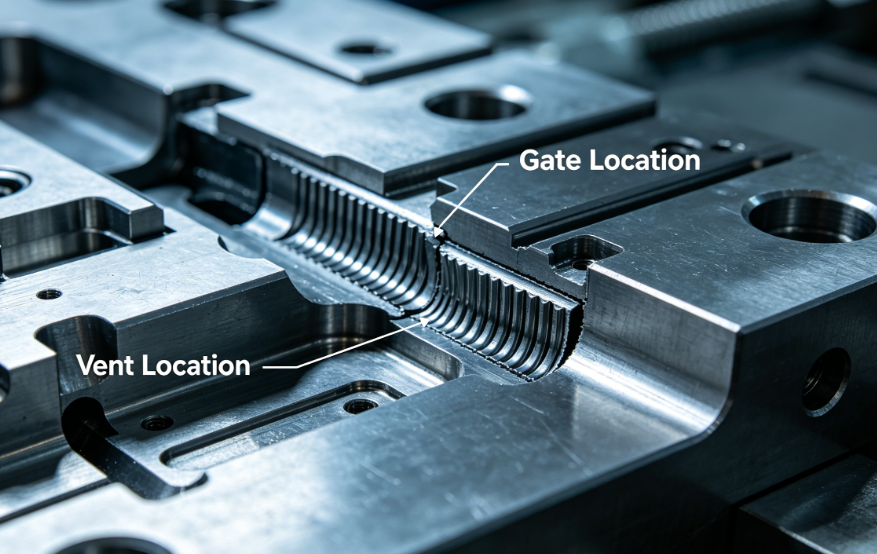
  • การระบายอากาศไม่เพียงพอ: อากาศที่ติดอยู่จะบีบอัดและป้องกันไม่ให้ของเหลวละลายไหลเข้ามา
  • การออกแบบผนังบาง: ต่ำกว่าความหนาขั้นต่ำที่แนะนำสำหรับวัสดุ
  • ทากเย็น: การขาดบ่อทากเย็นทำให้วัสดุระบายความร้อนสามารถปิดกั้นประตูได้

       โซลูชั่น:

  • เพิ่มเส้นผ่านศูนย์กลางเกตและรันเนอร์ (ใช้การวิเคราะห์การไหลของแม่พิมพ์เพื่อตรวจสอบ)
  • ย้ายประตูเข้าไปใกล้กับบริเวณที่เติมได้ยาก
  • เพิ่มหรือทำให้ช่องระบายอากาศลึกขึ้น (ความลึกโดยทั่วไป: 0.02–0.05 มม. ขึ้นอยู่กับวัสดุ)
  • ตรวจสอบความหนาของผนังกับนักออกแบบผลิตภัณฑ์
  • เพิ่มบ่อทากเย็นที่ปลายนักวิ่งและประตูฝั่งตรงข้าม

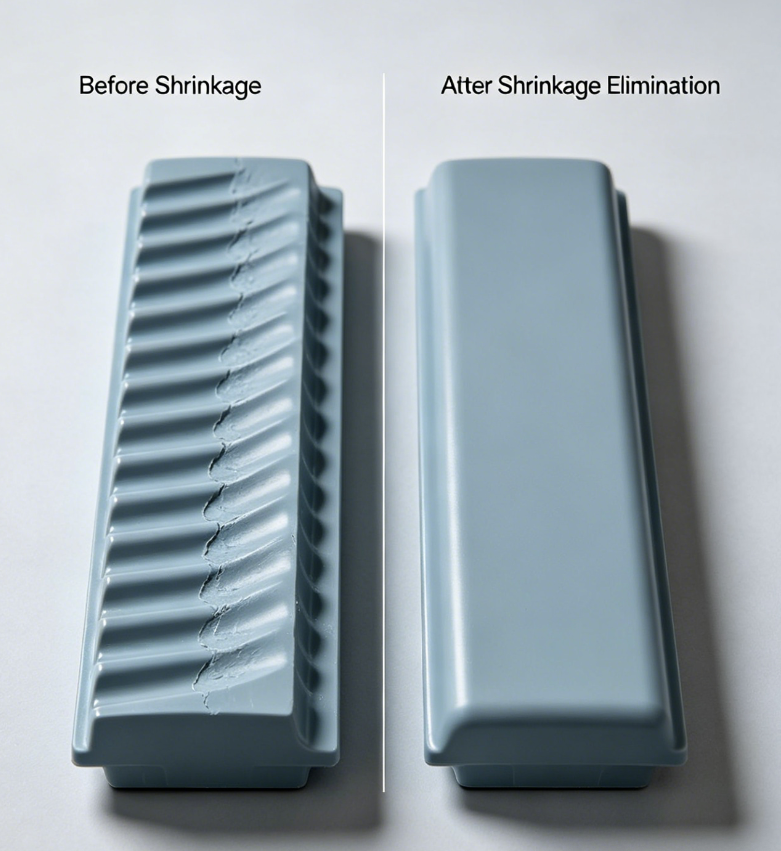
2. เครื่องหมายจม

        มันดูเหมือนอะไร: การกดทับบนพื้นผิว โดยทั่วไปจะอยู่เหนือซี่โครงหรือปุ่มหนา

        สาเหตุที่เกี่ยวข้องกับเชื้อรา:

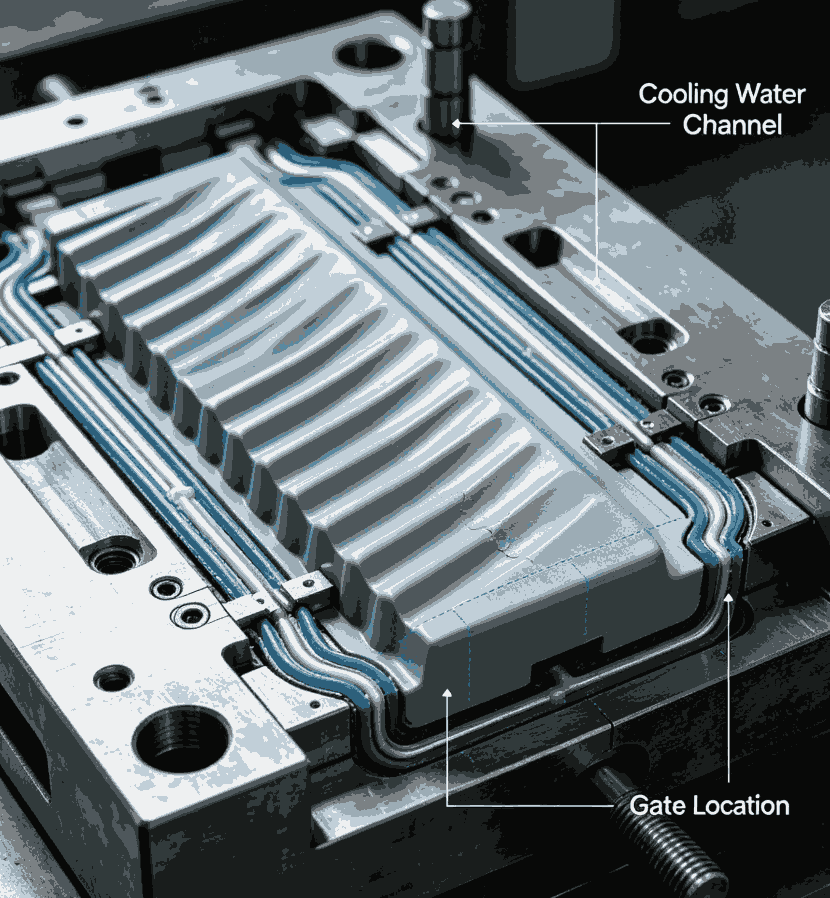
  • การระบายความร้อนไม่เพียงพอในส่วนหนา:การวางตำแหน่งช่องระบายความร้อนที่ไม่เพียงพอจะทำให้วัสดุแกนกลางหดตัวมากกว่าผิวหนัง
  • ประตูขนาดเล็ก:การแข็งตัวของเกตก่อนกำหนดจะป้องกันไม่ให้แรงอัดอัดไปถึงส่วนที่หนา
  • ตำแหน่งประตูไม่ดี:ประตูอยู่ห่างจากบริเวณหนาเกินไป หมายความว่าสูญเสียแรงอัดในการอัดก่อนถึงประตู
  • ขาดการควบคุมอัตราส่วนความหนาของซี่โครง/ฐาน:ความหนาของซี่โครงเกิน 60% ของผนังที่ระบุ

        โซลูชั่น:

  • วางตำแหน่งช่องระบายความร้อนให้ใกล้กับส่วนที่หนามากขึ้น พิจารณาแผ่นกั้นหรือบับเบิ้ล
  • ขยายประตูหรือเปลี่ยนเป็นประเภทประตูที่ใหญ่ขึ้น (ประตูพัดลม ประตูอุโมงค์)
  • ย้ายประตูใกล้กับส่วนที่หนา
  • ลดความหนาของซี่โครงลงเหลือ 40–60% ของผนังที่กำหนด (เปลี่ยนการออกแบบ แต่แม่พิมพ์ต้องรองรับได้)

3. การบิดเบี้ยว (การบิดเบี้ยวของชิ้นส่วน)

        ดูเหมือนว่า:ชิ้นส่วนบิดเบี้ยว โค้งงอ หรือไม่สม่ำเสมอหลังจากการดีดออก

        สาเหตุที่เกี่ยวข้องกับเชื้อรา:

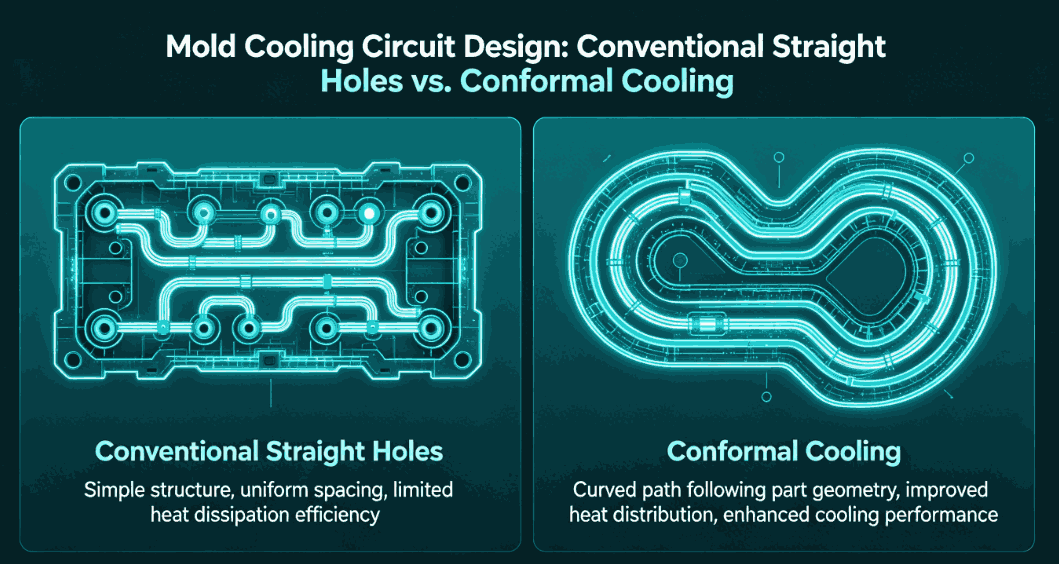
  • การระบายความร้อนไม่สม่ำเสมอ:ความแตกต่างของอุณหภูมิแม่พิมพ์ทั่วทั้งคาวิตี้ทำให้เกิดการหดตัวที่แตกต่างกัน
  • การออกแบบการดีดออกที่ไม่เหมาะสม:หมุดอีเจ็คเตอร์ดันไม่สม่ำเสมอหรือบนส่วนที่บาง
  • ระบบนักวิ่งที่ไม่สมดุล:ในแม่พิมพ์ที่มีหลายช่อง การเติมที่ไม่เท่ากันจะทำให้เกิดความเค้นตกค้างที่แตกต่างกัน
  • มุมร่างไม่เพียงพอ:แรงดีดออกสูงทำให้ชิ้นส่วนบิดเบี้ยว
  • การวางแนวที่เกิดจากเกต:ประตูที่วางอยู่ในส่วนที่บางหรือที่ศูนย์กลางชิ้นส่วนทำให้เกิดการวางแนวของโมเลกุลที่บิดเบี้ยวเมื่อเย็นลง

        โซลูชั่น:

  • ปรับเค้าโครงวงจรการทำความเย็นให้เหมาะสม: ใช้การระบายความร้อนตามรูปแบบสำหรับรูปทรงที่ซับซ้อน
  • ตำแหน่งพินอีเจ็คเตอร์สมดุล ใช้หมุดที่ใหญ่กว่าหรือมากกว่านั้นกับส่วนที่บาง
  • ออกแบบรางวิ่งที่สมดุลตามธรรมชาติ (ความยาวการไหลเท่ากันในแต่ละช่อง)
  • เพิ่มมุมร่าง (1–2° สำหรับวัสดุส่วนใหญ่, 3–5° สำหรับพื้นผิวที่มีพื้นผิว)
  • ค้นหาประตูในส่วนหนาหรือใช้หลายประตู


4. รอยไหม้ / เครื่องทำความร้อนแบบอิเล็กทริก

        ดูเหมือนว่า:รอยไหม้สีน้ำตาลหรือสีดำ มักเป็นที่ปลายน้ำหรือในซี่โครงลึก

        สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • การระบายอากาศไม่เพียงพอ:อากาศที่ติดอยู่ในช่องแคบหรือที่ด้านหน้าของการไหลจะถูกบีบอัดและทำให้ร้อนขึ้น ส่งผลให้โพลีเมอร์เสื่อมคุณภาพ
  • ช่องระบายอากาศตื้นเกินไปหรือถูกปิดกั้น:แก๊สไม่สามารถหลบหนีได้เร็วพอ
  • การออกแบบช่องระบายอากาศแบบแยกส่วนไม่ดี:ช่องระบายอากาศไม่ได้อยู่ที่ตำแหน่งสุดท้ายที่จะเติม

        โซลูชั่น:

  • เพิ่มช่องระบายอากาศที่จุดสิ้นสุดของเส้นทางการไหลและด้านล่างแบบซี่โครงลึกทั้งหมด
  • ใช้ความลึกของช่องระบายอากาศที่เหมาะสมสำหรับวัสดุ (เช่น 0.02 มม. สำหรับ PP, 0.01 มม. สำหรับ PC)
  • พิจารณาใช้เม็ดมีดเหล็กที่มีรูพรุน (เผาผนึก) เพื่อการระบายอากาศที่รุนแรง
  • เพิ่มหมุดดีดตัวพร้อมร่องระบายอากาศ

5. แฟลช (เลนซ์)

        ดูเหมือนว่า:พลาสติกส่วนเกินบางๆ ที่เส้นแยกส่วน รูเข็มดีดตัว หรือตัวปิดตัวเลื่อน

       สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • น้ำหนักแคลมป์ไม่เพียงพอสำหรับพื้นที่ที่ฉายภาพ: แม่พิมพ์มีขนาดใหญ่เกินไปสำหรับเครื่องจักร แต่ตัวแม่พิมพ์เองก็อาจเป็นสาเหตุได้หากความสมบูรณ์ของเส้นการแยกส่วนไม่ดี
  • เส้นแยกที่ชำรุดหรือชำรุด: ความเสียหายหรือการสึกหรอก่อนหน้านี้ทำให้พลาสติกหลุดออกมาได้
  • ความแข็งแกร่งของแม่พิมพ์ไม่เพียงพอ: แผ่นแม่พิมพ์โค้งงอภายใต้แรงดันการฉีดและเป็นช่องว่างที่เปิดอยู่
  • ความลึกของช่องระบายอากาศไม่ถูกต้อง: ช่องระบายอากาศที่ลึกเกินไปทำหน้าที่เป็นช่องแฟลช
  • การติดตั้งแถบเลื่อนหรือส่วนแทรกไม่ดี: ช่องว่างที่พื้นผิวปิด

       โซลูชั่น:

  • ซ่อมแซมหรือตัดพื้นผิวเส้นแยกส่วน
  • เพิ่มเสารองรับด้านหลังแผ่นช่องเพื่อป้องกันการงอ ตรวจสอบให้แน่ใจว่าช่องระบายอากาศถูกตัดให้มีความลึกที่เหมาะสม (โดยทั่วไปคือ 0.02–0.05 มม. ตามด้วยการผ่อนปรน 0.5–1.0 มม.)
  • ปิดเครื่องอีกครั้งด้วยมุมและขนาดที่เหมาะสม

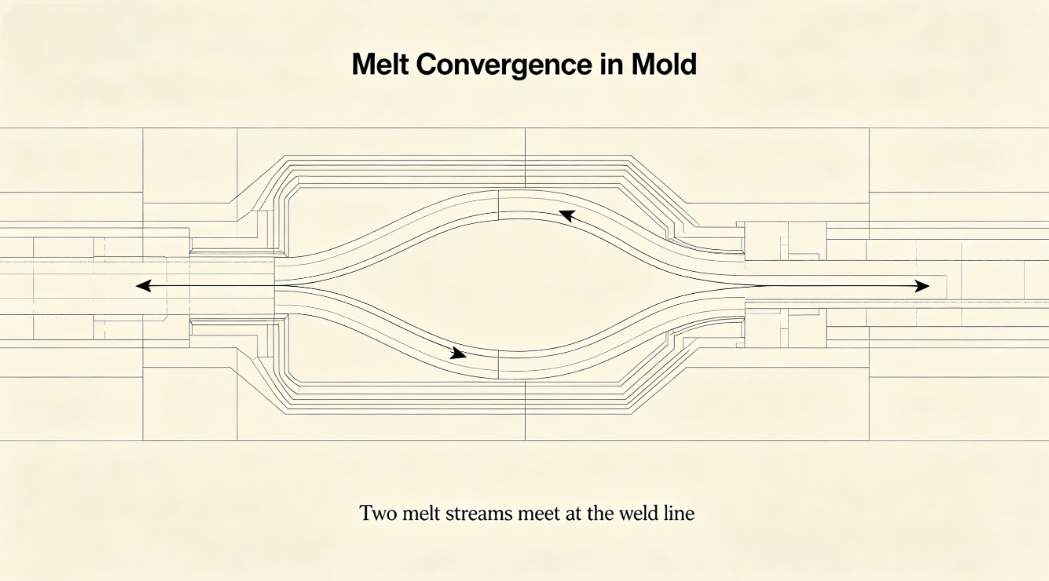
6. เส้นเชื่อม (เส้นถัก)

        ดูเหมือนว่า:เส้นที่มองเห็นได้ซึ่งส่วนหน้าของการไหลทั้งสองมาบรรจบกัน มักมาพร้อมกับความอ่อนแอ

       สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • ประตูหลายบานทำให้ส่วนหน้าไหลมาบรรจบกัน:มีอยู่ในการออกแบบหลายประตู
  • สิ่งกีดขวางในโพรง:แกน ส่วนแทรก หรือโครงที่แยกการไหล
  • ด้านหน้าละลายเย็น:การออกแบบประตูที่ไม่ดีหรือบ่อทากเย็นไม่เพียงพอ
  • การระบายอากาศที่ตำแหน่งรอยเชื่อมไม่เพียงพอ:อากาศที่ติดอยู่ช่วยป้องกันการพันกันของโมเลกุล

        โซลูชั่น:

  • ย้ายตำแหน่งประตูเพื่อย้ายรอยเชื่อมไปยังบริเวณที่ไม่สำคัญ
  • เพิ่มขนาดประตูหรือเปลี่ยนไปใช้ประตูประเภทอื่น (เช่น ประตูพัดลม)
  • เพิ่มช่องระบายอากาศที่ตำแหน่งรอยเชื่อม
  • ใช้เครื่องวิ่งร้อนที่มีประตูวาล์วตามลำดับเพื่อขจัดรอยเชื่อม

7. ข้อบกพร่องที่พื้นผิว: เครื่องหมายการไหล รอยเปื้อน และหมอกควัน

        พวกเขามีหน้าตาเป็นอย่างไร:ริ้วรอย ลวดลายเป็นคลื่น หรือพื้นที่หมองคล้ำบนพื้นผิวชิ้นส่วน

       สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • การออกแบบประตูไม่ดี:ประตูที่เล็กเกินไปหรืออยู่ในตำแหน่งที่ไม่เหมาะสมทำให้เกิดการพุ่งหรือลังเล
  • มุมแหลมคมหรือการเปลี่ยนแปลงความหนาของผนังกะทันหัน:ทำให้เกิดความไม่แน่นอนของการไหล
  • พื้นผิวแม่พิมพ์เย็น:การออกแบบวงจรการทำความเย็นที่ไม่ดีทำให้เกิดจุดเย็นที่ทำให้ของเหลวที่ละลายก่อนเวลาอันควร
  • พื้นผิวช่องที่ปนเปื้อนหรือหยาบ:ทำให้เกิดการกระเด็นและความเงาไม่ดี

        โซลูชั่น:

  • ใช้ประตูที่ใหญ่ขึ้นหรือการออกแบบประตูที่ส่งเสริมการขยายแบบค่อยเป็นค่อยไป (ประตูพัดลม ประตูฟิล์ม)
  • การเปลี่ยนแปลงที่ราบรื่นในช่อง (รัศมีทุกมุมที่คมชัด)
  • เพิ่มประสิทธิภาพความสม่ำเสมอในการทำความเย็น
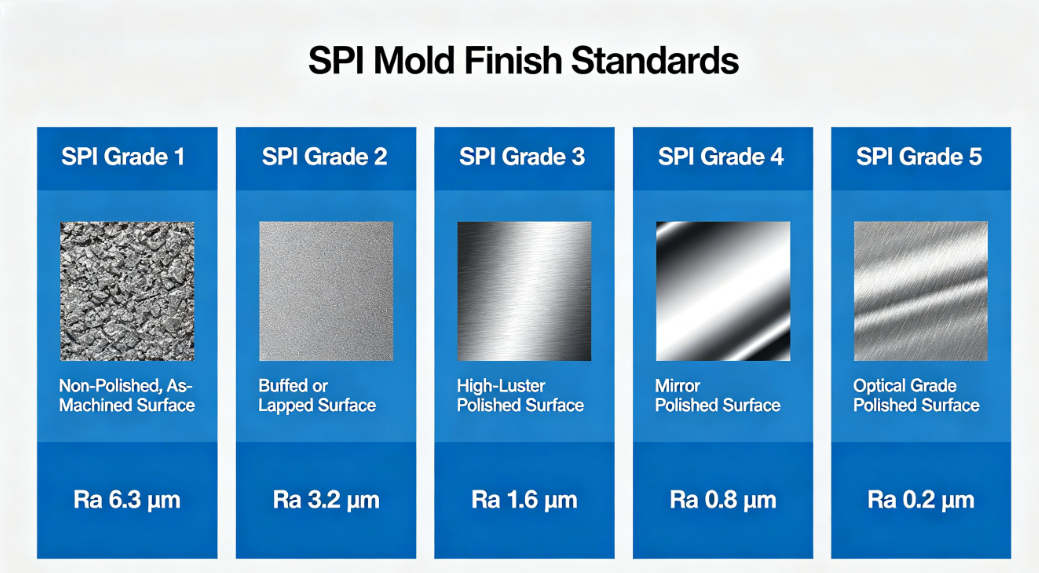
  • ขัดพื้นผิวโพรงให้ได้ผลลัพธ์ที่ต้องการ (ขัดเงากระจกสำหรับชิ้นส่วนที่มันวาว)

8. เครื่องหมายพินอีเจ็คเตอร์ / เครื่องหมายกด

        ดูเหมือนว่า:เครื่องหมายยกขึ้นหรือจมตรงจุดที่หมุดดีดตัวสัมผัสกับชิ้นส่วน

        สาเหตุที่เกี่ยวข้องกับเชื้อรา:

  • ร่างไม่เพียงพอ:แรงดีดออกสูงมุ่งไปที่ปลายพิน
  • หมุดอีเจ็คเตอร์วางน้อยเกินไปหรือวางไม่ดี:การดีดออกที่ไม่สม่ำเสมอ
  • เส้นผ่านศูนย์กลางของพินเล็กเกินไป:ความเข้มข้นของความเครียดสูง
  • ปัญหาการคืนพินของอีเจ็คเตอร์:หมุดไม่ดึงกลับจนสุดก่อนรอบถัดไป

         โซลูชั่น:

  • เพิ่มมุมร่าง
  • เพิ่มหมุดดีดตัวออกหรือใช้เส้นผ่านศูนย์กลางใหญ่ขึ้น
  • ติดหมุดบนซี่โครง หมุด หรือพื้นผิวอื่นๆ ที่ไม่สวยงาม
  • ตรวจสอบให้แน่ใจว่าระบบส่งกลับของเจ็คเตอร์ที่เหมาะสม (สปริงหรือหมุดกลับด้านบวก)

กรณีศึกษา: จากข้อบกพร่องสู่แนวทางแก้ไข

        ลูกค้าที่ผลิตแม่พิมพ์กระบอกปากกา 32 ช่องรายงานว่ามีการบิดเบี้ยวอย่างต่อเนื่องและมีรอยยุบบนบริเวณที่ติดคลิป หลังจากสองสัปดาห์ของการปรับพารามิเตอร์เครื่องจักรโดยไม่มีการปรับปรุง เราก็ได้ทำการตรวจสอบแม่พิมพ์

        ผลการวิจัย:

  • ช่องระบายความร้อนอยู่ไกลจากคลิปบอสหนา
  • ประตูตั้งอยู่ฝั่งตรงข้ามทำให้สูญเสียแรงดัน
  • หมุดอีเจ็คเตอร์กระจายไม่สม่ำเสมอ

       การดำเนินการ:

  • เพิ่มแผ่นกั้นในวงจรทำความเย็นใกล้กับบอส
  • ย้ายประตูเข้าไปใกล้กับพื้นที่บอสมากขึ้น
  • เพิ่มหมุดอีเจ็คเตอร์เพิ่มเติมอีกสองอัน

        ผลลัพธ์:

        การบิดเบี้ยวลดลง 80%; เครื่องหมายจมถูกลบออก อัตราเศษซากการผลิตลดลงจาก 12% เป็น 2%

บทสรุป

        ความสัมพันธ์ระหว่างข้อบกพร่องในการฉีดขึ้นรูปและแม่พิมพ์มีความสัมพันธ์โดยตรงและมักมีความสำคัญ แม้ว่าพารามิเตอร์กระบวนการบางครั้งสามารถชดเชยปัญหาแม่พิมพ์เล็กน้อยได้ แต่วิธีแก้ปัญหาพื้นฐานอยู่ที่การออกแบบแม่พิมพ์ที่ดี เช่น การเกตที่เหมาะสม การระบายความร้อนที่สมดุล การระบายอากาศที่เพียงพอ การดีดออกที่แข็งแกร่ง และมุมร่างที่ถูกต้อง

        ในฐานะผู้ผลิตแม่พิมพ์ ความรับผิดชอบของเรามีมากกว่าการส่งมอบแม่พิมพ์ที่เหมาะกับเครื่องจักร เราต้องออกแบบแม่พิมพ์ที่ให้อภัย แข็งแกร่ง และปรับให้เหมาะสมสำหรับวัสดุเฉพาะและรูปทรงของชิ้นส่วน สำหรับแม่พิมพ์ฉีด การทำความเข้าใจสาเหตุที่เกี่ยวข้องกับแม่พิมพ์เหล่านี้ช่วยให้การแก้ไขปัญหามีประสิทธิภาพมากขึ้น และสื่อสารกับซัพพลายเออร์แม่พิมพ์ได้ดีขึ้น

        เมื่อคุณพบข้อบกพร่องถาวร ก่อนที่จะสัมผัสส่วนควบคุมของเครื่องจักร ให้ถาม: เชื้อราอาจเป็นสาเหตุได้หรือไม่


ข่าวที่เกี่ยวข้อง
ฝากข้อความถึงฉัน
คำแนะนำข่าวสาร
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธยอมรับ